一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
面团发酵工厂:CO₂、甲醇、酯类(乙酸乙酯、己酸乙酯等)、混炼氢(H₂S);
萃取厂房:甲醇、醛类(乙醛)、挥发掉性有机的物(VOCs);
污水储存治理站:异味有机废气气体(塑炼物、氧化还原电位有机物)。
尾气数据:
新风量:5,000~15,000 m³/h(酵期阀值达20,000 m³/h);
VOCs质量浓度:80~300 mg/m³;
H₂S氧浓度:50~200 ppm;
相对湿度:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
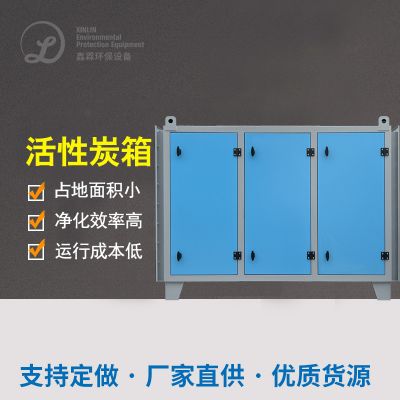
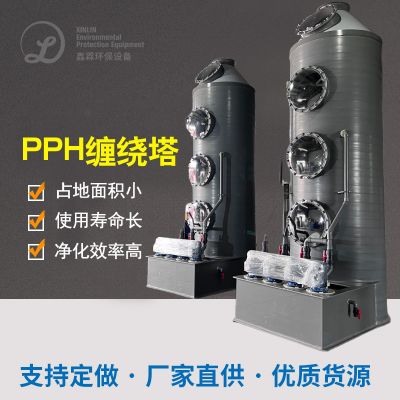
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
相应的对策:
分设 祛湿控制系统(冷冻冰箱干热或膜离心分离工艺),将水分子含量降低40%一下;
利用 316L304不绣钢+防水金属涂层(如环氧不饱和树脂不饱和树脂),廷长主设备壽命。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
措施:
分阶段整理:先完成碱液喷洒塔(NaOH稀硫酸)消除H₂S和SO₂,再完成海洋生物滤池光降解VOCs和氯气;
特异性炭渗透型:电机负载CuO/CeO₂崔化剂,提高对醇类和酯类的粘附能力。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
相应的对策:
主要采用 三氧脱色技术性(O₃渗透压50~100 ppm),分解的怪味碳原子;
设备 亲水性炭后加工段,截拦残存少量高分子化合物物。
四、生态环境治理特效风险评估
附加效益
资源化利用:
收集利用CO₂代替制冰成品库(年收集利用量约2千吨);
糯米甜酒废气经发醇加工处理制作而成有机酸肥。
经济能力高效益:年运动投资成本降低15%,碳排放标准权刷卡交易投资回报约10万元/年。
五、装置电磁阀选型申报单(要素要点装置)
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
物资嵌套循环主导性:CO₂收回、余热利用率等水平可不错下降黑臭水体治理成本预算;
智慧化摄像头监控:投放物高速联网网调节器器(如TVOC线下监测系统仪),实行远程视频控制与预警信息。
如需推动能力工作方案或个人定制化装修设计,请保证重要工况法技术指标(如的废气材料谱、分娩班次等)。

 扫一扫添加微信