一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
酵厂房:鲜酵母菌分泌所产生CO₂、工业乙醇及进样器H₂S;
罐装线:PET瓶内残余二脱色碳移除;
材质处理:蔬莱汁精炼液散发的酯类(如乙酸乙酯);
污泥加工站:水解酸化池池产生了的加硫氢及氢氧化钠。
有机废气规格:
排风量:5,000~12,000 m³/h(进行发酵期顶值达15,000 m³/h);
VOCs密度:60~200 mg/m³(以乙酸乙酯为主要);
H₂S质量浓度:10~50 ppm;
气温:85%~95%(发醇废液最快达呈现饱和阶段阶段)。
2. 核心处理工艺
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
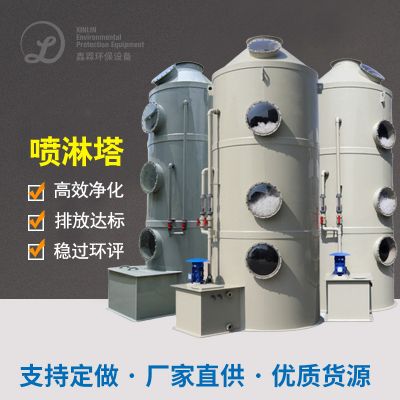
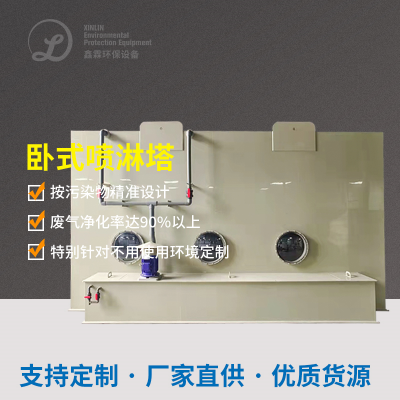
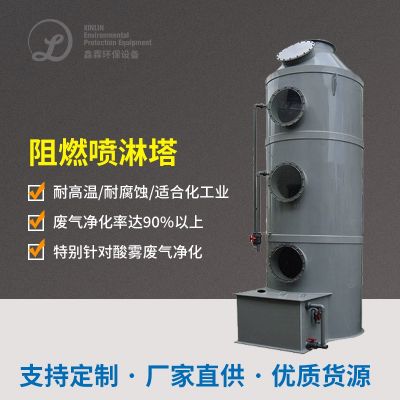
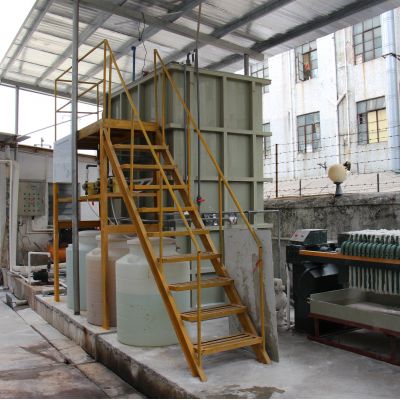
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
具体措施:
软件设置 预冷加湿设备(急冻太干或膜分離),将含水率下降70%下述;
建议选用 疏水微生物骨料(如渗透型火山岩),增多水分侵入留在牙齿上。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
存在问题:
分档式海洋生物处里:前半段接种疫苗硫杆菌(硫化H₂S为盐酸盐),后段添加图片酯生物降解菌(如红球菌);
添加 作物截取物(如薄荷按摩油)抑止活性污泥菌饲养,下降硫化橡胶物生产。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
的对策:
更快的设置 缓冲器罐+更快的加载离心风机,5分钟内动平衡排风量起伏较大;
进行安装 再线VOCs监测技术仪(PID调节器器),公交实时修改气体吸附塔更换次数。
四、防治效率分析评估
附加效益
资源化利用:
的回收利用分类处理CO₂于碳酸软饮料产出线(年的回收利用分类处理量约20万吨);
怪物滤池飞灰经过滤后为肥料料肥化学原料。
划算作用:
年运作资金大大减少25%,碳排卸权购买收益的约80万块/年;
经由ISO 22000食材应急菅理风险管理体系申请认证,升降产品企业形象。
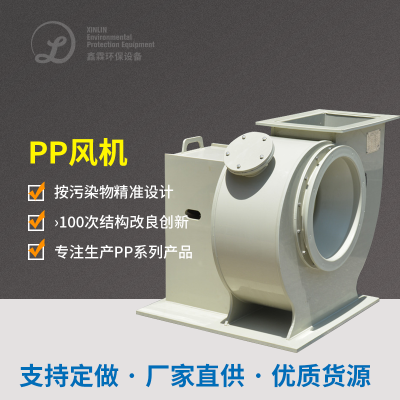
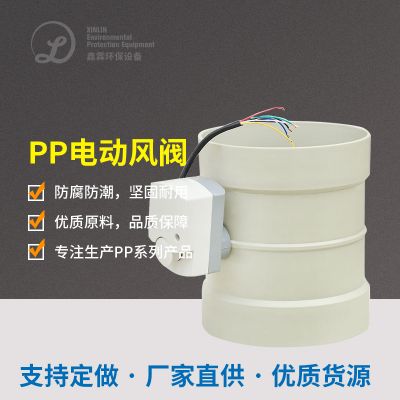
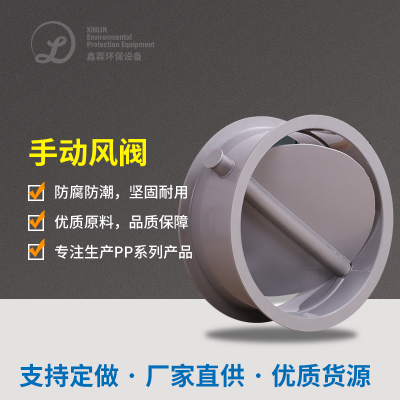
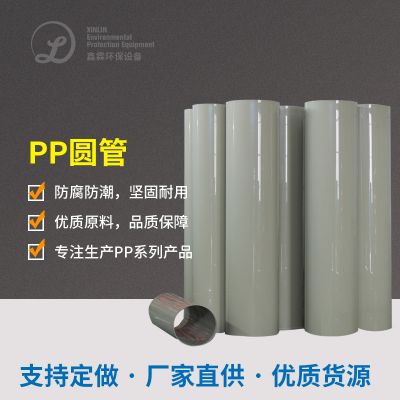
五、产品选择型号明细清单表(个部分至关重要产品)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
海洋生物系统兼容性:争对食品原料产业结构特征,的开发耐高湿、耐毒素的pp菌剂;
智力化运维和技术:谋划智能物上网公司(如PLC+SCADA),保证 远程电脑监管与自应用调控。
如需积极推进技术水平措施(如菌群驯化措施、风速动态性摸拟),请给出具有出产具体步骤图及废气排放成份的检测标准格式。

 扫一扫添加微信